

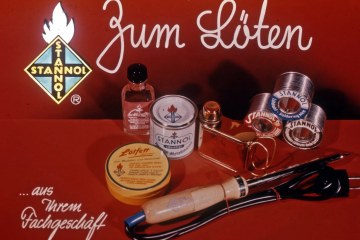
Woda lutownicza mistrza Paffa
Mistrz blacharz Wilhelm Paff z Wuppertalu opracował wodę lutowniczą, którą sam wytwarzał i sprzedawał. Jak podaje firma, położył tym podwaliny pod jedno z najstarszych przedsiębiorstw w branży środków lutowniczych, a założenie firmy dawny katalog Stannol datuje na 10 maja 1879 roku. Nazwę „Stannol”, zastrzeżoną później jako znak towarowy, firma wywodzi od łacińskich słów „stannum” (cyna) i „oleum” (olej).
W 1950 roku Stannol zaczął opracowywać produkty dla elektrotechniki, a później także dla przemysłu elektronicznego. Z lat 50. pochodzi reklama z hasłem „Zum Löten”, na której obok logo z płomieniem widać lutownicę, szpule drutu lutowniczego, tłuszcz lutowniczy i inne akcesoria.
Topnik w rdzeniu – z halogenkami albo bez
Topnik zawarty w drucie usuwa tlenki z lutowanych powierzchni metalu. Druty Stannol są standardowo jednordzeniowe, dostępne są też wersje z pięcioma rdzeniami. Topniki o wyższej aktywności są z reguły aktywowane halogenkami i kilka takich producent oferuje jako no-clean dla przemysłu elektronicznego. Bezhalogenkowe stosuje się tam, gdzie w produkcji nie wolno używać produktów z halogenami, a od pozostałości wymaga się większego bezpieczeństwa elektrycznego – mają one jednak niższą aktywność.
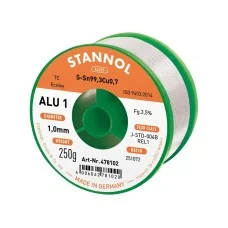
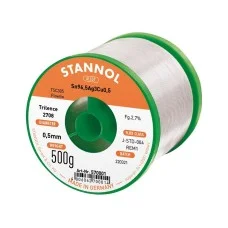
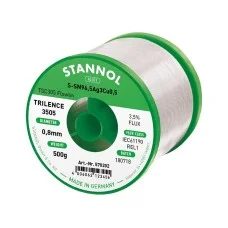
Topniki serii Kristall opracowano po to, by na płytce drukowanej zostawały ledwie widoczne pozostałości; w bezhalogenkowej odmianie tej serii producent dodatkowo ograniczył pryskanie przy wyższych temperaturach lutowania. Topniki Trilence nie zawierają kalafonii i opierają się na syntetycznej matrycy żywicznej; powstały do wymagającego lutowania maszynowego, według producenta świetnie nadają się do lutowania laserowego, bardzo słabo pryskają i zostawiają jasne pozostałości. Drut do łączenia aluminium z innymi materiałami ma według producenta topnik na chemicznie modyfikowanych żywicach, bez naturalnej kalafonii, z nietoksycznymi aktywatorami i z niekorozyjnymi pozostałościami, których nie trzeba usuwać.
Kobalt i nikiel przeciw rozpuszczaniu miedzi
Mikrostopowe luty Flowtin opracował dział badań i rozwoju Stannol, a firma je opatentowała. Według producenta niewielkie dodatki kobaltu i niklu znacznie zmniejszają w nich rozpuszczalność miedzi i żelaza. Producent przeznacza je szczególnie do produkcji, w której jak najmniejsze rozpuszczanie tych metali jest kluczowe dla stabilności procesu. W zależności od warunków trwałość grotów lutowniczych może według producenta wzrosnąć nawet o 50%, a drobniejsza struktura daje według niego lepszy połysk spoiny niż standardowe luty bezołowiowe.
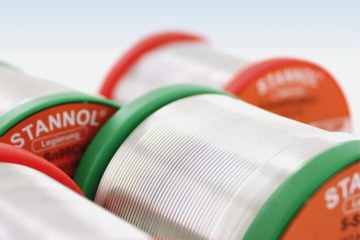
Stannol jest też oficjalnym licencjobiorcą stopów Nihon Superior, w tym stopu cyna-miedź z niklem, który według katalogu ogranicza rozpuszczanie miedzi w kąpieli lutowniczej, i z germanem, który zmniejsza powstawanie zgarów; ten stop jest dostępny także jako drut z topnikiem. Druty rozróżnia kod barwny złożony z koloru korpusu szpuli i paska na etykiecie, który według producenta ułatwia unikanie pomyłek w obszarach z mieszaną produkcją.
Cyna z ocenionych źródeł i z odzysku
W ramach koncepcji Fairtin Stannol kupuje cynę od producentów spełniających określone kryteria: ochronę środowiska, przestrzeganie przepisów, odpowiednie płace i bezpieczeństwo pracy, przeciwdziałanie pracy dzieci i przejrzyste praktyki biznesowe. W zależności od produktu i stopu luty Fairtin zawierają cynę pierwotną z ocenionych źródeł albo cynę wtórną wysokiej czystości wytwarzaną w Europie; według katalogu na zapytanie każdy stop z oferty jest dostępny w takiej wersji. Linia greenconnect obejmuje też opakowania z surowców wtórnych, w tym szpule do drutu z materiału z recyklingu.
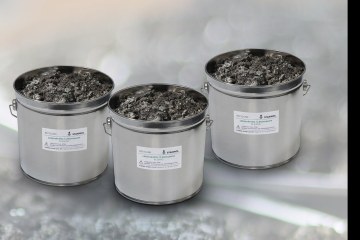
Popiół i zgary cyny oraz zużyte luty Stannol dobrowolnie odbiera od klientów, na życzenie koordynuje transport, formalności urzędowe i utylizację, a pojemniki transportowe udostępnia bezpłatnie. Po analizie we własnym laboratorium i przetopieniu klient dostaje rozliczenie według dziennych notowań Londyńskiej Giełdy Metali; odpady można też przerobić na stop według własnej specyfikacji.
STANNOL w Radio-Shop
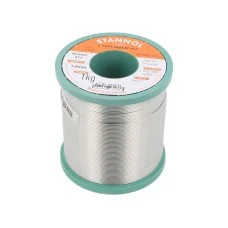
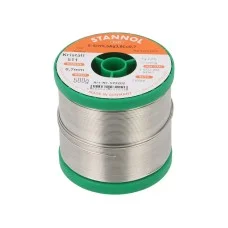
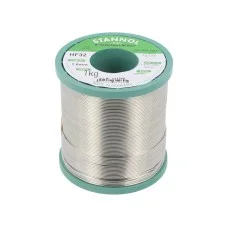
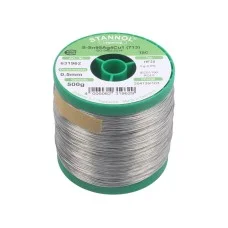
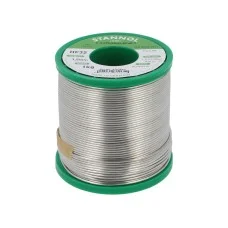
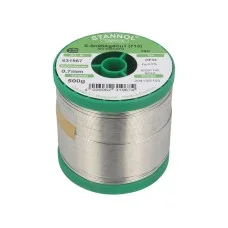
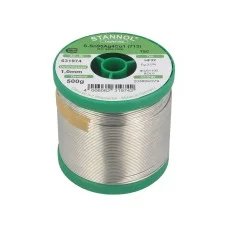
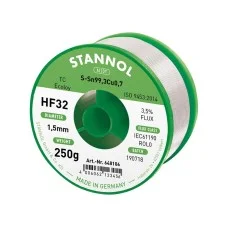
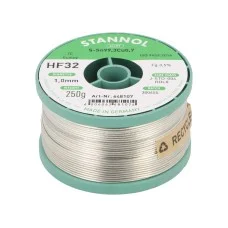
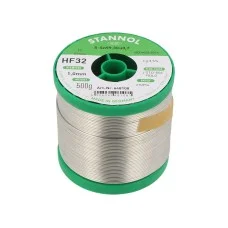
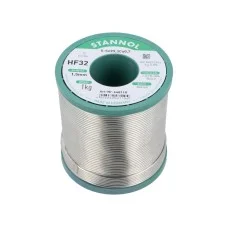
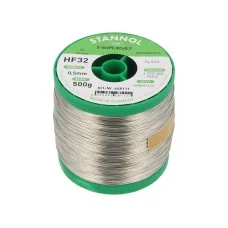
Druty lutownicze STANNOL są w kategorii spoiwa lutownicze. Wszystkie są bezołowiowe: ze stopu cyna-miedź, także z dodatkiem niklu i germanu lub z niewielką ilością srebra, oraz ze stopów cyna-srebro-miedź. Mają średnice od 0,3 do 2 mm i są nawinięte na szpule o masie 100 g, 250 g, 500 g lub 1 kg.
Rdzeń zawiera od 1,6 do 3,5% topnika no-clean, halogenkowego albo bezhalogenkowego, w tym topniki serii Kristall i Trilence. Jest też drut z topnikiem do lutowania aluminium.
- Katalog główny STANNOL 2026 (DE)
- Katalog główny STANNOL 2026 (EN)
- Katalog lutownic STANNOL 2026 (DE/EN)
- Katalog akcesoriów STANNOL 2026 (DE/EN)
- Katalog główny STANNOL 2025 (DE)
- Katalog główny STANNOL 2023 (DE)
- Katalog główny STANNOL 2023 (EN)
- Katalog lutownic STANNOL 2024 (DE/EN)
- Katalog lutownic STANNOL 2015 (DE/EN)
- Katalog akcesoriów STANNOL 2018 (DE/EN)
- Katalog przemysłowy STANNOL 2007 (DE/EN)
- Katalog STANNOL 2006 (DE/EN)
- Katalog STANNOL 2004 (DE/EN)